自动化设备精密零部件
设备件的交期压力常来自装配现场的返工,缘利五金在出货前做一次预装配对,把现场修配时间从 3 小时压到 40 分钟。
从单件到套件
机架类订单按套拆图,立柱、横梁、连接板分别排产,同套零件用同一批次材料,装配时不用重新配磨。
每套附一张装配对应表,标出 12 个关键配合面的实测尺寸,现场按表选配。
孔位与配合面
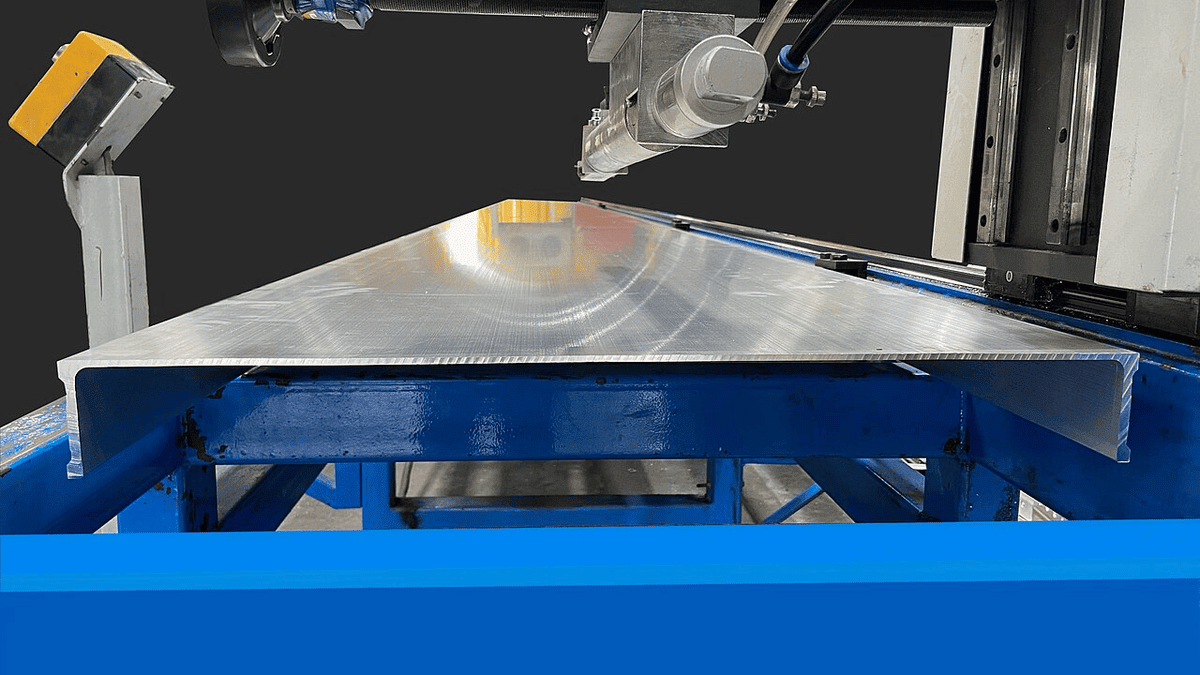
安装板的孔位用四轴一次加工,累计位置误差 0.03 mm;配合面精铣后 Ra 1.6 μm,刮研量少于 0.02 mm。
传动连接件的键槽按 GB/T 1095 加工,槽宽公差 N9,配合轴件实测后成对编号出货。
常规加工参数
| 项目 | 范围或指标 |
|---|---|
| 常用材质 | 6061-T6、Q235 钢板、SUS304 |
| 单件尺寸 | 最大 800 × 500 × 400 mm |
| 孔位精度 | ±0.02 mm,四轴加工累计 0.03 mm |
| 配合面粗糙度 | Ra 1.6 μm |
| 平面度 | 0.02 mm / 300 mm |
| 表面处理 | 发黑、镀锌、阳极氧化、喷塑 |
| 交付方式 | 单件、成套、含装配对应表 |
| 首件交期 | 10 个工作日 |
适用场合
视觉检测机立柱
立柱高 780 mm,顶部相机安装面与底面垂直度 0.03 mm,镜头光轴不偏。单台机 2 根,年产 180 台。
锂电池模组装配线夹具
夹具板需定位 24 个电芯,孔距公差 ±0.03 mm,单套夹具 9 个零件成套交付,换型时间 25 分钟。
包装机传动支架
支架上装 0.75 kW 减速电机,轴承座孔同轴度 0.02 mm,连续运行 2000 h 温升不超过 35 K。
交付周期
单件 10 个工作日,成套 30 件以内 15 天。设备改造急件可走 72 小时通道,只接 20 件以内。
售后条款
成套件按装配表逐件核对,缺件或错件当天补发。现场发现孔位偏差无法装配的,我方承担返工与加急运费。
选型建议
需要频繁拆装的定位面建议做淬火加精磨,硬度 HRC 50 以上可把定位面磨损周期从 6 个月延到 18 个月。承重超过 200 kg 的机架不要用 6061 薄壁结构,改 Q235 焊接后整体铣面更稳。
客户为什么选这里
- 成套订单按套拆图排产,同套同批材料,避免现场二次配磨。
- 出货前做预装配对并出具 12 个配合面实测表,现场按表选配。
- 设备改造急件保留 72 小时通道,20 件以内不与其他订单排队。