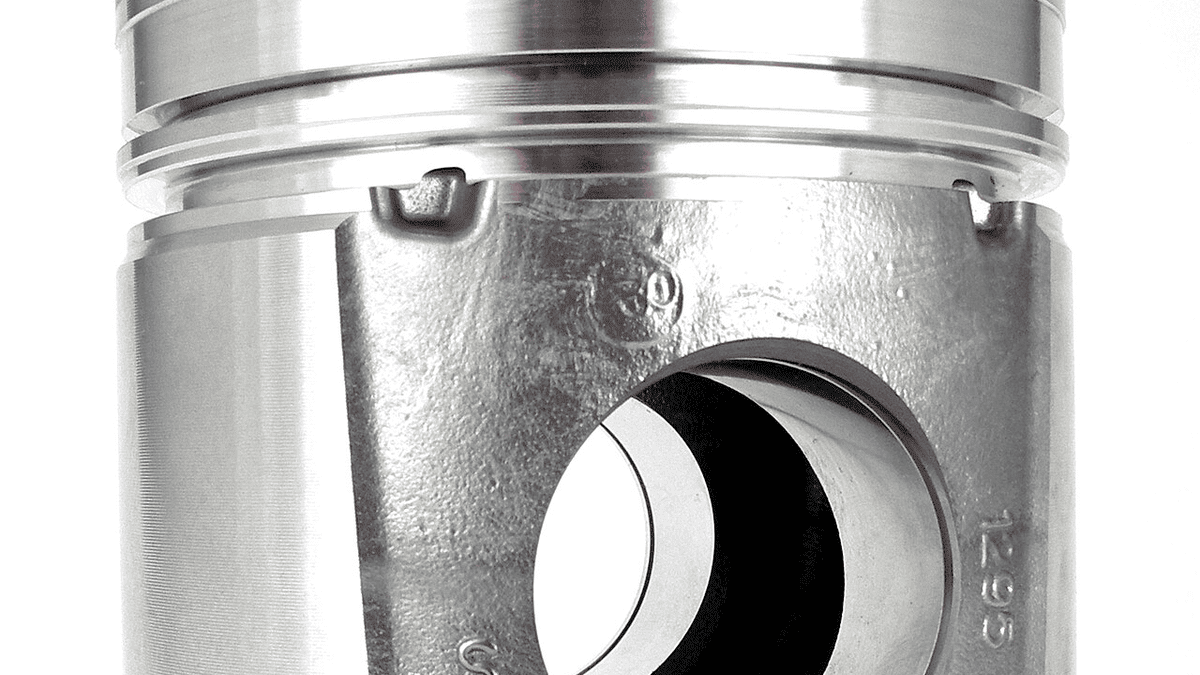
压铸件与锻件精密后加工
后加工线配 6 台专机与 2 条自动去披锋线,单月可消化 30 万件压铸毛坯。
01
压铸锻造后加工的工艺分工
毛坯进厂先做 100% 外观初检,气孔、冷隔超标的件在加工前剔除,避免占用后工序工时。
铣面余量按 0.8 mm 预留,一次走刀到尺寸,配合气动夹具单件装夹 6 秒。
密封面平面度要求 0.05 mm 的件,用研磨平台加红丹粉配研,接触斑点不少于 80%。
月产能 30 万件时仍保留 5% 抽检比例,气密件按 0.3 MPa 保压 30 秒检测。
02
本类三个详情页
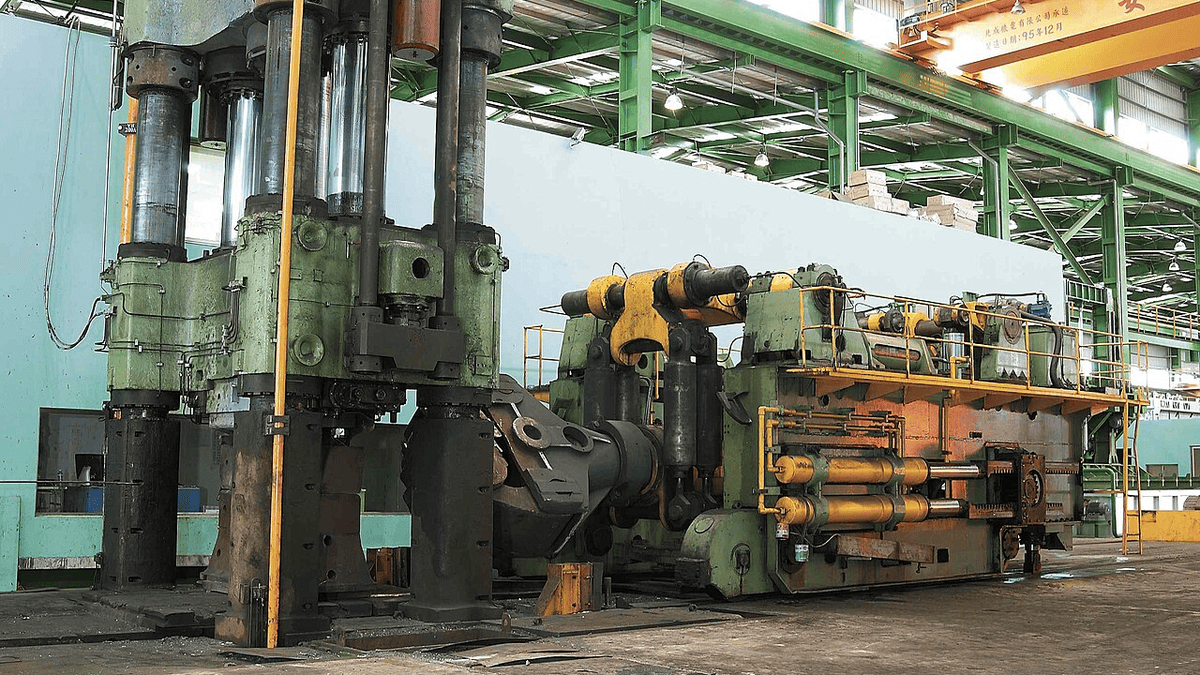
同类其他结构可参考:锌合金压铸件精密后加工铝合金压铸件精密机加工锻件精密加工与成品装配。图纸不同也能按同一工艺路线评估,4 小时内回复可制造性意见。