铝合金精密结构件(6061-T6)
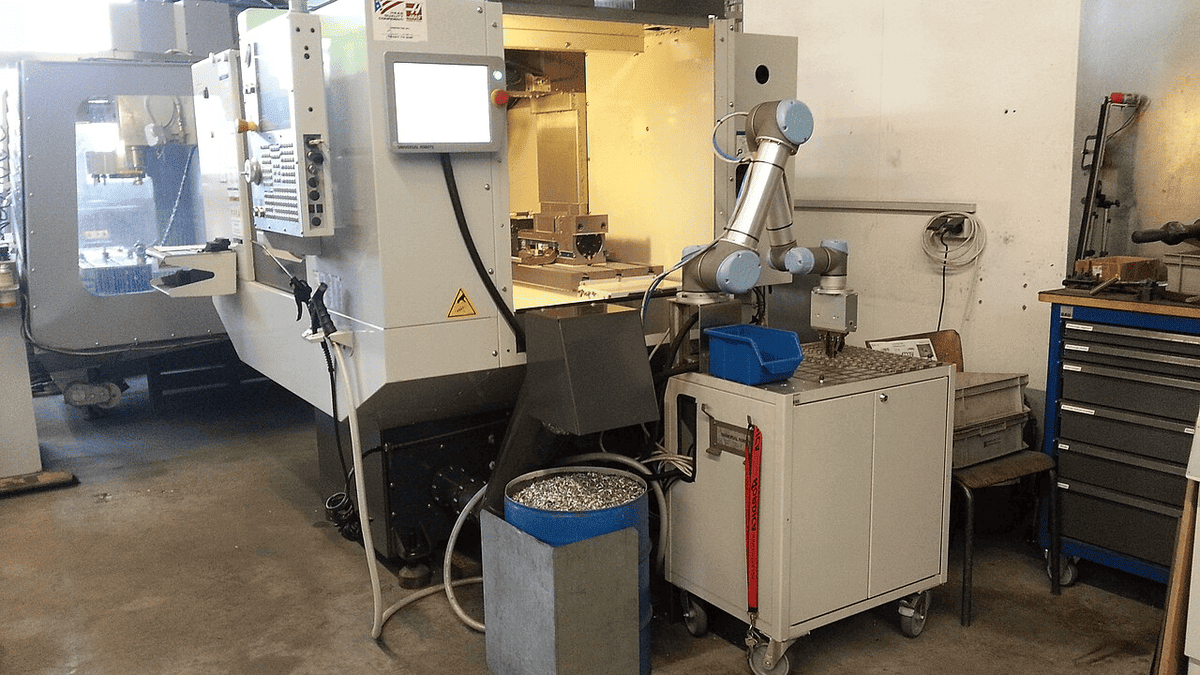
铝件铣削的尺寸漂移多来自装夹释放与切削热,缘利五金用真空吸盘加分区域走刀,把 300 mm 长板的平面度控制在 0.02 mm。
装夹与走刀策略
板类件用 6 区真空吸盘,每区独立开关,薄板区域先开粗再分区精修,避免整板同时受切削力翘起。
壁厚 2 mm 的腔体采用螺旋下刀,每层切深 0.6 mm、侧向步距 45% 刀具直径,让切削热均匀分布。
热处理与后道
6061-T6 毛坯进厂复验硬度,HB 95 以上才上机;粗加工后放置 4 小时释放应力,再精加工到尺寸。
需要阳极氧化的件留 0.05 mm 余量给膜层生长,硬质氧化膜厚 25 μm 时单边增长约 12 μm。
常规加工参数
| 项目 | 范围或指标 |
|---|---|
| 常用材质 | 6061-T6、6082-T6、7075-T6 |
| 最大加工尺寸 | 800 × 500 × 400 mm |
| 最小壁厚 | 0.8 mm(6061) |
| 平面度 | 0.02 mm / 300 mm |
| 孔位精度 | ±0.02 mm,铰孔 ±0.01 mm |
| 表面处理 | 阳极氧化 12–15 μm、硬质氧化 25 μm、喷砂 |
| 月产能 | 结构件 9000 件 |
| 首件交期 | 9 个工作日 |
适用场合
自动化设备机架横梁
横梁长 620 mm,两端安装面需平行度 0.03 mm,装配后导轨不别劲。单台设备用 4 根,月供货 260 套。
光学检测仪底板
底板上装 12 个 M4 螺纹孔,孔位公差 ±0.02 mm,阳极氧化后用色差仪控制膜色差 ΔE 小于 1.5。
无人机云台支架
支架壁厚 1.2 mm,减重孔 18 个,7075 材质抗拉 570 MPa,跌落 1.2 m 后无形变。单件重 68 g。
交付周期
素件 9 个工作日,含阳极氧化 13 天。30 件以下小批也接,小批单价按工时核算不加最低消费。
售后条款
出货附尺寸报告与氧化膜厚检测记录。运输用珍珠棉全包覆,边角加护角,到货变形超 0.05 mm 的免费重做。
选型建议
受力件选 7075-T6,抗拉强度比 6061 高约 45%,但可焊性差且阳极氧化颜色偏深。外观件用 6061 配喷砂加本色氧化,膜厚 12 μm 时色差最稳定。型腔深度超过 60 mm 的件建议分两次装夹,一次装夹需要加长刀,刀具悬伸超 4 倍径会振刀。
客户为什么选这里
- 真空吸盘按 6 区分区控制,薄板不用压板,正面全开放走刀,减少翻面次数。
- 粗加工后固定放置 4 小时再精修,应力释放写进工艺卡,不靠经验判断。
- 氧化外协附带膜厚与色差两份数据,色差超 ΔE 1.5 的件我方先行剔除。